Como a Manutenção Preventiva Prolonga a Vida Útil dos Equipamentos de Mineração em Operações Remotas

Em operações de mineração remotas, a manutenção preventiva não é simplesmente uma forma de reduzir custos de reparo. É a disciplina operacional que protege a vida útil dos equipamentos quando o acesso a peças, mão de obra especializada, combustível, ferramentas de elevação e transporte confiável é limitado. A falha de um rolamento de britador ou o rasgo de uma correia transportadora em um local isolado pode paralisar todo um circuito de processamento muito antes de uma peça de reposição chegar à mina.
O objetivo prático é detectar a deterioração enquanto ela ainda é gerenciável: antes que a vibração se transforme em dano estrutural, antes que a contaminação do lubrificante se transforme em falha de rolamento e antes que um painel de peneira desgastado comprometa a granulometria do produto ou sobrecarregue os equipamentos a jusante. Para equipamentos de mineração que operam sob poeira, cargas de impacto, variações de temperatura e material de alimentação variável, os intervalos de manutenção por si só não são suficientes. As decisões de manutenção precisam estar vinculadas às condições operacionais reais e às mudanças observáveis.
As condições remotas aceleram os mecanismos comuns de desgaste
A maioria das grandes falhas de equipamentos começa com mecanismos conhecidos: lubrificação inadequada, fixadores soltos, desalinhamento, trincas por fadiga, desgaste abrasivo ou contaminação. As condições remotas tornam esses mecanismos mais severos e suas consequências mais difíceis de controlar.
A poeira é um exemplo persistente. Materiais finos podem entrar em alojamentos de rolamentos, sistemas hidráulicos, gabinetes elétricos e roletes transportadores. Quando contaminam a graxa ou o óleo, agem como abrasivos e reduzem a vida útil de elementos rolantes, engrenagens e vedações. A água cria um risco diferente. Ela pode remover o lubrificante de pontos expostos, corroer conexões estruturais, reduzir a tração da correia e transformar material fino em um problema de acúmulo ao redor de chutes, decks de peneira e roletes de retorno.
A alimentação variável é igualmente importante. Um britador projetado para uma determinada granulometria de alimentação e capacidade de produção pode sofrer eventos repetidos de sobrecarga quando rocha detonada, material ligado por argila ou material superdimensionado entra no circuito sem controle adequado. O dano pode não ser imediato. Cargas de impacto repetidas podem afrouxar parafusos de fundação, elevar as temperaturas dos rolamentos, deformar revestimentos, trincar soldas e aumentar os níveis de vibração ao longo do tempo.
A manutenção preventiva prolonga a vida útil dos equipamentos porque interrompe essa cadeia precocemente. Ela substitui o padrão oneroso de “operar até falhar” por intervenção controlada: apertar, limpar, lubrificar, alinhar, ajustar e substituir peças de desgaste antes que danos secundários se desenvolvam.
A qualidade da inspeção importa mais do que uma lista de verificação mais longa
Locais remotos frequentemente usam formulários de inspeção de rotina, mas uma lista de verificação tem valor limitado se registrar apenas que uma tarefa foi concluída. A questão útil é se a condição do ativo mudou. Um registro de manutenção deve permitir comparar a inspeção de hoje com a anterior.
Para britadores, isso significa acompanhar mais do que o nível de lubrificante. Os inspetores devem procurar mudanças na condição do óleo, aumento da temperatura dos rolamentos, ruído incomum sob carga, variação da regulagem de descarga, vazamentos, proteções danificadas, suportes trincados e a condição dos revestimentos e sistemas de fixação. Um aumento gradual da corrente do acionamento ou uma redução da produção na mesma regulagem nominal pode indicar desgaste dos revestimentos, problemas de alimentação ou resistência mecânica interna. Esses sinais merecem investigação antes que a máquina chegue a uma parada forçada.
As peneiras vibratórias exigem um foco diferente. Sua função depende de vibração controlada, mas essa mesma vibração submete continuamente a esforços os fixadores, placas laterais, travessas, suportes do excitador, molas e meios de peneiramento. Parafusos soltos e componentes fraturados nunca devem ser tratados como defeitos menores. Eles podem alterar o movimento do corpo da peneira, acelerar a fadiga e danificar a estrutura de suporte.
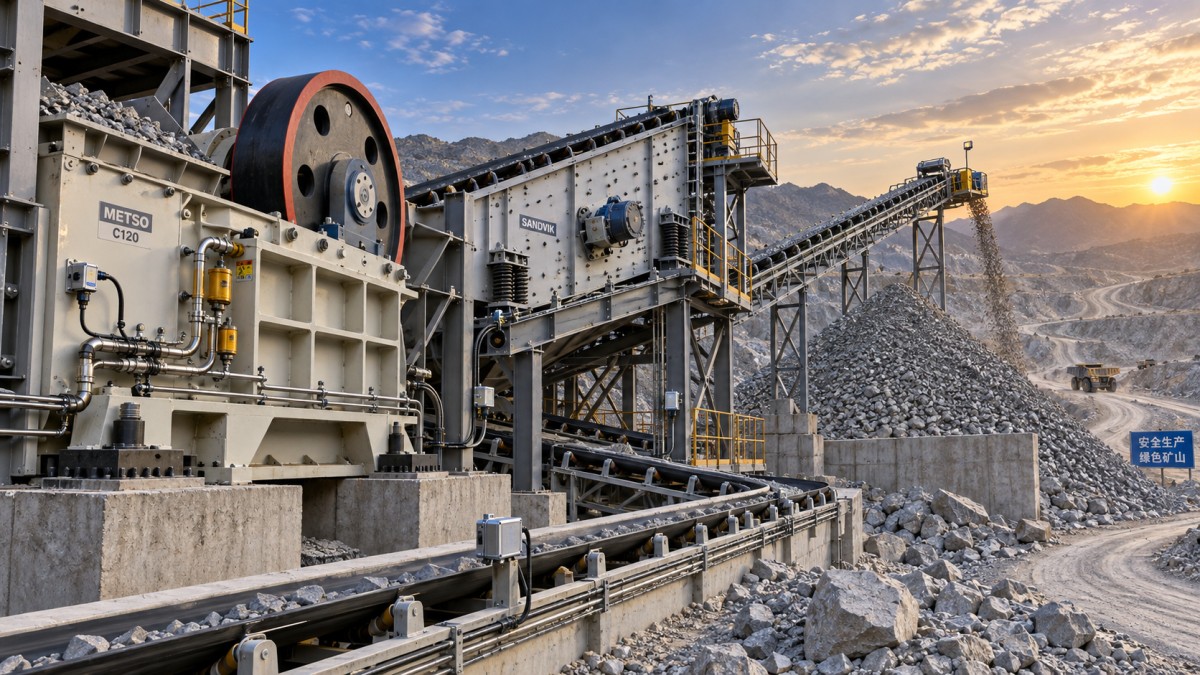
Nos transportadores, o alinhamento da correia, a rotação dos roletes, a condição dos raspadores, o revestimento das polias, a vedação das saias e o curso do esticador fornecem uma visão antecipada da saúde do sistema. Uma correia que se desloca repetidamente para um lado não é apenas um inconveniente. Ela pode cortar as bordas, danificar a estrutura, sobrecarregar roletes e gerar uma substituição de correia de maior porte. Corrigir a origem pode envolver verificar o alinhamento do carregamento, o esquadro das polias, o acúmulo de material, a condição dos roletes ou a tensão da correia — e não simplesmente ajustar o rolete alinhador mais próximo.
A lubrificação deve ser tratada como controle de contaminação
A falha de lubrificação é frequentemente descrita como falta ou excesso de graxa, mas a questão maior é se o lubrificante correto chega ao ponto correto em condições utilizáveis. Em operações remotas, engraxadeiras, recipientes de armazenamento e tambores abertos podem se tornar fontes de contaminação caso não sejam protegidos contra poeira e umidade.
Um programa adequado identifica o grau do lubrificante, o intervalo de relubrificação, a quantidade e o método de aplicação para cada componente crítico. Também define o que deve acionar uma manutenção antecipada: alta temperatura ambiente, longas horas de operação, exposição à água, vibração anormal ou lubrificante visivelmente contaminado. A mistura de graxas incompatíveis pode reduzir o desempenho, enquanto o excesso de graxa em determinados arranjos de rolamentos pode gerar calor e forçar as vedações para fora.
Os sistemas de óleo merecem a mesma disciplina. A inspeção visual pode revelar entrada de água, espuma, escurecimento ou detritos metálicos, mas o monitoramento de condição se torna mais valioso quando as amostras de óleo são coletadas de forma consistente e interpretadas como uma tendência. Uma única amostra raramente explica a condição completa de uma caixa de engrenagens ou de um circuito de lubrificação de britador. Amostras repetidas podem revelar se a contaminação ou os detritos de desgaste estão aumentando, permitindo que a manutenção seja programada antes da falha de um componente.
As peças de desgaste devem ser gerenciadas como componentes operacionais, não como consumíveis
Meios de peneiramento, revestimentos de britadores, raspadores de transportadores, chutes e componentes em contato com a correia são frequentemente classificados como consumíveis. Essa descrição pode ocultar seu efeito sobre a vida útil do equipamento. Uma peça de desgaste inadequada ou desgastada pode transferir tensões e ineficiência para equipamentos mais caros.
Por exemplo, uma tela com abertura, diâmetro de fio, área aberta ou compatibilidade de tensionamento incorretos pode reduzir a eficiência de peneiramento e aumentar a carga circulante. Essa carga adicional pode obrigar britadores e transportadores a operar com maior esforço do que o previsto. Da mesma forma, a substituição tardia de revestimentos de britador muito desgastados pode afetar a geometria da câmara, a capacidade de produção, o consumo de energia e a distribuição do desgaste dentro da câmara de britagem.
Quando é utilizada malha de arame tecido, a manutenção preventiva deve incluir verificações de perda de tensão, fios rompidos, danos nas bordas, aberturas bloqueadas e desgaste excessivo em zonas de alimentação de alto impacto. A seleção da malha também precisa corresponder à abrasividade do material e ao arranjo de fixação do deck. Em aplicações que exigem meio tecido de 65Mn, um item comomalha de arame tecido ondulada OEM 65mn para peneiramento de mineração, malha de tela para britador e peneira vibratória deve ser avaliado não apenas pela especificação da abertura, mas também pela consistência da ondulação, diâmetro do fio, projeto do gancho, ajuste ao deck e exposição esperada ao impacto. Uma malha que se ajusta mal ou é tensionada de forma inadequada pode falhar prematuramente mesmo quando seu grau de material é apropriado.
A implicação para a manutenção é clara: a substituição de peças de desgaste deve ser planejada com base na condição e no efeito sobre o processo, em vez de aguardar a falha completa. Manter um registro da vida útil por tipo de material, condição de alimentação e local de instalação ajuda a distinguir o consumo normal de um problema operacional subjacente.
Gatilhos baseados na condição são mais úteis do que a manutenção baseada apenas no calendário
A manutenção baseada no tempo continua necessária para tarefas básicas, especialmente lubrificação e inspeções de segurança. No entanto, intervalos fixos por si só podem não captar o efeito das mudanças nas condições de produção. Uma máquina operando com carga reduzida em condições secas não envelhece da mesma forma que a mesma máquina processando alimentação abrasiva, úmida e de alta tonelagem.
Gatilhos baseados na condição permitem que o plano de manutenção responda a essas diferenças. Gatilhos úteis incluem:
- Mudanças persistentes na temperatura dos rolamentos ou na corrente do motor;
- Aumento da vibração, som anormal ou movimento visível em montagens e suportes;
- Desalinhamento recorrente da correia ou falhas aceleradas de roletes em uma zona;
- Rompimento repetido da malha da peneira em uma posição específica do deck;
- Descoloração do lubrificante, contaminação por água ou teor incomum de partículas;
- Propagação de trincas em áreas estruturais de alta tensão;
- Queda de capacidade de produção ou pior separação do produto sem uma alteração intencional do processo.
Esses indicadores não identificam automaticamente uma única causa-raiz. Eles fornecem um motivo para investigar antes que um pequeno defeito se transforme em uma falha de múltiplos componentes. O objetivo não é introduzir monitoramento complexo em todos os ativos. É dedicar maior atenção aos componentes cuja falha interromperia a produção, criaria exposição à segurança ou exigiria substituição com longo prazo de entrega.
O planejamento de peças sobressalentes faz parte da manutenção preventiva
Um plano de manutenção não pode proteger a disponibilidade operacional se uma peça crítica conhecida não estiver disponível. Operações remotas precisam distinguir entre consumíveis de rotina, sobressalentes operacionais e sobressalentes críticos para parada. A distinção deve refletir o prazo de entrega, a dificuldade de transporte, a duração da substituição e as consequências da falha — e não apenas o preço unitário.
Sobressalentes críticos geralmente incluem conjuntos de rolamentos, vedações, correias, roletes utilizados em locais de alto risco, componentes de caixas de engrenagens quando viável, dispositivos de proteção elétrica, meios de peneiramento, fixadores e peças de desgaste de britador compatíveis com a máquina instalada. As condições de armazenamento importam. Peças de borracha se degradam sob armazenamento inadequado; rolamentos podem corroer; lubrificantes podem ser contaminados; e malhas de peneira podem ser danificadas se empilhadas sem proteção.
A intercambiabilidade deve ser verificada antes que ocorra uma emergência. Uma peça que parece dimensionalmente semelhante pode diferir em material, ajuste, classificação elétrica, arranjo de vedação ou capacidade de carga. Manter números de série precisos dos equipamentos, especificações dos componentes e registros de revisão reduz o risco de solicitar peças incompatíveis durante uma quebra.
O planejamento de paradas protege tanto os equipamentos quanto as pessoas
As janelas de manutenção planejada são mais eficazes quando combinam os resultados das inspeções com as prioridades do processo. Uma parada não deve se tornar uma coleção de tarefas não relacionadas. Ela deve se concentrar em defeitos identificados, limites de desgaste conhecidos, verificações críticas de segurança e trabalhos que exigem o isolamento do equipamento.
Antes da parada, as equipes de manutenção devem confirmar as peças, ferramentas, arranjos de elevação, plataformas de acesso, licenças e procedimentos de isolamento necessários. Essa preparação é especialmente importante para britadores, peneiras e transportadores porque energia armazenada, cargas suspensas, componentes rotativos e áreas de acesso restrito criam riscos significativos. O trabalho apressado durante uma parada não planejada frequentemente aumenta a probabilidade de montagem incorreta, roscas danificadas, proteções ausentes ou alinhamento incompleto.
Após a manutenção, o recomissionamento deve verificar mais do que se o equipamento inicia. Verifique o sentido de rotação, as proteções, o fluxo de lubrificação, a segurança dos fixadores, o alinhamento da correia, o comportamento da vibração e a resposta à carga. Registrar leituras de referência após um grande reparo fornece uma referência útil para futuras inspeções.
A medida prática do sucesso
A manutenção preventiva não elimina o desgaste e não pode compensar a seleção incorreta de equipamentos, instalação deficiente ou condições de alimentação não controladas. Seu valor está em tornar a deterioração visível cedo o suficiente para ser gerenciada. Em operações de mineração remotas, isso significa menos decisões logísticas de emergência, menos falhas em cascata e melhor controle sobre quando os equipamentos são retirados de operação.
Os programas de manutenção mais duráveis são construídos em torno da condição dos equipamentos, do contexto operacional e de registros disciplinados. Quando surge uma falha recorrente, a resposta útil não é simplesmente substituir o item que falhou. É determinar o que mudou na lubrificação, no alinhamento, na alimentação, na vibração, na qualidade da instalação ou na carga operacional. Essa abordagem de causa-raiz é o que transforma a manutenção de rotina em um método para prolongar a vida útil dos ativos.
Deixe uma mensagem
Se tiver interesse nos nossos produtos e quiser saber mais detalhes, deixe uma mensagem aqui. Responderemos o mais breve possível.