Baixa eficiência de peneiramento? Verifique estas variáveis operacionais da peneira vibratória
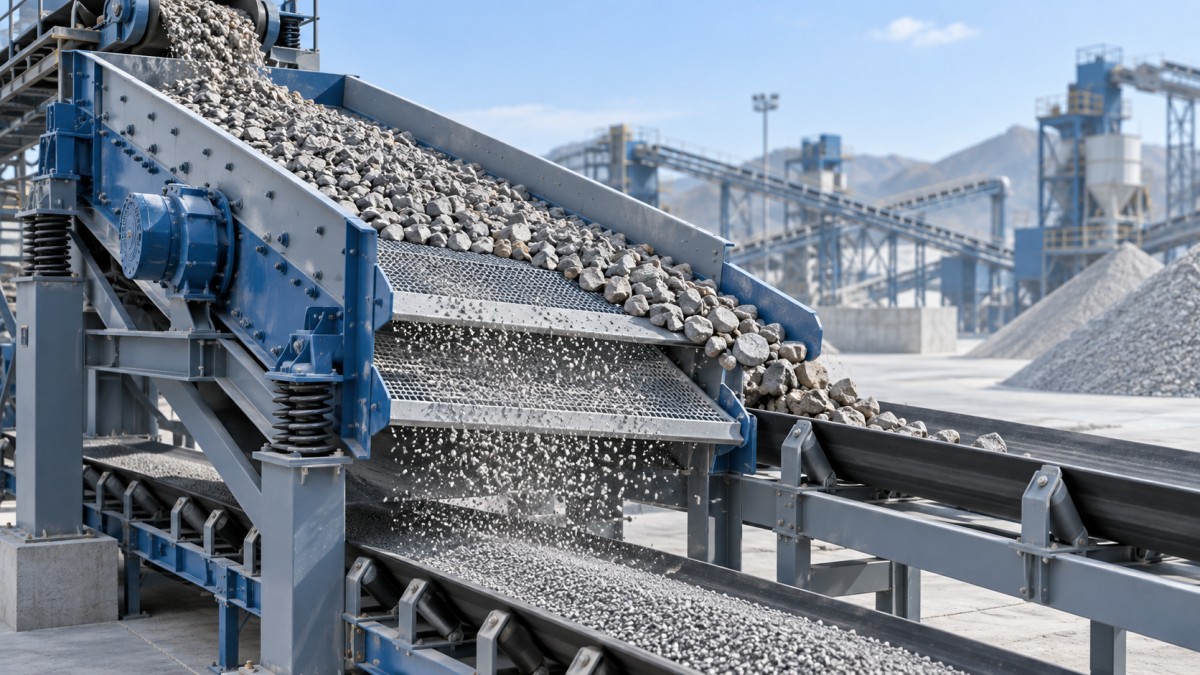
Uma linha de peneiramento pode parecer movimentada enquanto produz menos material aproveitável do que o esperado: o deck está coberto, o transportador está em funcionamento e, ainda assim, o material acima da granulometria segue para o fluxo do produto ou o material adequado é perdido junto com o rejeito. A baixa eficiência de peneiramento raramente é resolvida apenas aumentando a velocidade. A maneira mais rápida de recuperar o desempenho é verificar as variáveis operacionais que controlam como o material se distribui, se estratifica, entra em contato com as aberturas e sai do deck.
Comece pela condição de alimentação e avance para os demais fatores. Em uma Peneira Vibratória, a taxa de alimentação, a umidade do material, os ajustes de vibração, o ângulo do deck, a condição da tela e o comportamento de descarga interagem entre si. Alterar vários ajustes ao mesmo tempo dificulta o diagnóstico. Uma sequência de ajustes controlados ajuda os operadores a identificar a restrição real sem criar um novo problema em outra parte do circuito.
Primeiro, confirme como se manifesta a “baixa eficiência”
Os problemas de eficiência nem sempre apresentam o mesmo sintoma. Uma peneira sobrecarregada pode apresentar uma camada espessa de material em movimento e separação deficiente em todo o deck. Uma malha cegada pode permitir a passagem irregular do material, com partículas finas acumulando-se em zonas específicas. Uma vibração incorreta pode fazer o material saltar excessivamente, reduzindo o tempo de contato com as aberturas. Antes de ajustar a máquina, inspecione tanto o material retido quanto o fluxo passante.
- Excesso de material de granulometria próxima na descarga de sobre-tamanho: partículas próximas ao tamanho da abertura não têm oportunidades suficientes para passar.
- Contaminação por sobre-tamanho no produto de subdimensionado: telas danificadas ou soltas, disposição incorreta do deck ou desvio de material pelas bordas podem estar envolvidos.
- Acúmulo de material próximo à extremidade de alimentação: a taxa de alimentação, a distribuição do material ou a inclinação do deck podem estar limitando o avanço.
- Material fino acumulado sobre partículas grossas: a estratificação é fraca, geralmente porque a camada está muito espessa, muito úmida ou se movimentando de forma incorreta.
- Apenas uma parte da superfície da peneira está trabalhando: o material de entrada não está distribuído uniformemente por toda a largura do deck.
Essas observações oferecem um ponto de partida melhor do que depender apenas da tonelagem de produção. Uma alta taxa de alimentação pode fazer a máquina parecer produtiva, ao mesmo tempo em que reduz a qualidade da separação e aumenta a carga circulante.
A taxa de alimentação e a espessura da camada vêm antes dos ajustes da máquina
A taxa de alimentação excessiva é uma das causas mais comuns de peneiramento deficiente. Cada partícula precisa ter acesso à superfície da peneira. Quando a camada está muito espessa, as partículas finas e de granulometria próxima permanecem retidas sob pedaços maiores, enquanto o material se desloca para a descarga antes de ter oportunidades suficientes para passar. O resultado geralmente é baixa eficiência de separação, e não uma parada imediata.
Reduza a alimentação gradualmente e observe a camada de material ao longo do deck. O objetivo não é uma peneira vazia; uma camada leve e estável é necessária para uma estratificação eficaz. A condição adequada é aquela em que o material cobre a largura de forma razoavelmente uniforme, avança sem oscilações e expõe os finos às aberturas ao longo de todo o comprimento de peneiramento.
A distribuição da alimentação é tão importante quanto o volume total. O material fornecido em um fluxo estreito no centro deixa as partes externas do deck subutilizadas. O material lançado intensamente contra um dos lados pode sobrecarregar essa seção e acelerar o desgaste. Verifique o alinhamento do alimentador, a geometria da calha, a altura de queda e qualquer placa distribuidora. Um alimentador corretamente ajustado deve apresentar uma camada controlada, e não uma pilha concentrada.
Umidade, argila e formato das partículas podem alterar o comportamento da peneira
Brita seca e de fluxo livre comporta-se de maneira muito diferente de areia úmida, finos pegajosos, minério intemperizado ou material com argila. A umidade pode fazer com que as partículas adiram umas às outras e à malha, reduzindo a área aberta disponível para o peneiramento. Partículas lamelares ou alongadas podem se posicionar sobre as aberturas mesmo quando seu tamanho nominal indica que deveriam passar. O material de granulometria próxima é especialmente sensível a essas condições.
Quando o peneiramento se torna instável após chuva, lavagem ou uma mudança no material de origem, não presuma que a peneira tenha uma falha mecânica. Inspecione a tela quanto a cravamento e cegamento. O cravamento ocorre quando partículas ficam presas nas aberturas; o cegamento ocorre quando material fino úmido forma uma camada ou obstrui as aberturas. Ambos reduzem a área aberta efetiva, mas a solução pode ser diferente. Aberturas cravadas podem exigir um formato de abertura mais adequado ou tela autolimpante. O cegamento pode exigir melhor drenagem a montante, uma configuração de aspersão modificada ou um material de tela diferente.
Em circuitos de processo úmido, o desempenho de desaguamento também deve ser considerado como parte do problema de peneiramento. O excesso de água transportado para equipamentos posteriores pode alterar o comportamento da camada e aumentar o risco de cegamento. Quando o processo exige a separação dedicada da água do material lavado, equipamentos como aMáquina Industrial Vibratória de Desaguamento FEIFAN OEM Série TSS para Planta de Lavagem de Minério podem ser considerados como uma etapa separada do processo, desde que sua capacidade e características de descarga sejam compatíveis com a linha.
Verifique o movimento real, não apenas o ajuste no papel
A amplitude de vibração, a frequência de operação, a direção de lançamento e a rotação do motor determinam como o material se move sobre o deck. Um ajuste que funcionou para uma determinada granulometria pode não funcionar para outra. Uma vibração mais alta não produz automaticamente um peneiramento melhor. A aceleração excessiva pode fazer as partículas saltarem muito acima da superfície, limitando seu contato com as aberturas. Movimento insuficiente pode deixar a camada lenta e impedir uma estratificação eficaz.
Observe o material em vez de ajustar com base em suposições. Um fluxo saudável geralmente apresenta avanços curtos e repetidos, com agitação suficiente para que partículas menores se desloquem para baixo. Saltos longos, dispersão violenta ou uma camada que parece deslizar como uma massa sólida podem indicar movimento inadequado. Inspecione molas, sincronização dos motores, correias de acionamento, quando aplicável, e fixadores estruturais antes de alterar os ajustes operacionais. Molas desgastadas ou condições desiguais de apoio podem alterar o movimento da máquina e criar carregamento irregular ao longo do deck.
Qualquer ajuste deve seguir a faixa permitida pelo fabricante do equipamento. Alterar contrapesos, curso ou configuração de rotação sem confirmar o projeto previsto pode aumentar a tensão sobre rolamentos, chapas laterais e telas. Registre os ajustes originais antes da alteração para que o processo possa retornar a uma referência conhecida.
O ângulo do deck afeta tanto o tempo de residência quanto a capacidade
A inclinação determina a rapidez com que o material se desloca em direção à descarga. Um deck mais inclinado geralmente aumenta a velocidade de transporte e pode ajudar a evitar o acúmulo, mas também reduz o tempo de residência. Isso pode reduzir a oportunidade de passagem das partículas de granulometria próxima. Um deck menos inclinado aumenta o tempo de retenção, mas pode reduzir a capacidade de processamento ou causar acúmulo de material quando a alimentação é pesada ou úmida.
Portanto, o melhor ângulo está relacionado ao material e ao tamanho de corte exigido. Aplicações de escalpe grosseiro podem tolerar um deslocamento mais rápido do que operações de separação fina. Quando a baixa eficiência está concentrada na fração de granulometria próxima, um avanço de material ligeiramente mais lento pode ajudar, mas somente depois de confirmar que a alimentação não está excessivamente profunda e que a tela está desobstruída.
A condição da tela é frequentemente a restrição oculta
Um deck de peneiramento pode parecer intacto à distância, mas perder eficiência devido a painéis desgastados, esticados, bloqueados ou instalados incorretamente. À medida que as aberturas se desgastam e aumentam, a contaminação por sobre-tamanho pode crescer. Quando a tela de poliuretano ou de arame é danificada, o fluxo de material pode se tornar irregular. Painéis soltos permitem que o material desvie pelas bordas, causando separação deficiente, mesmo que a maior parte do deck pareça utilizável.
Durante a parada, inspecione toda a superfície de peneiramento, incluindo juntas dos painéis, pontos de tensionamento, vedação lateral, trilhos de suporte e áreas abaixo da caixa de alimentação. Procure zonas de desgaste polidas, arames rompidos, telas rachadas, aberturas obstruídas e componentes de fixação ausentes. Dê atenção à primeira seção abaixo do ponto de alimentação, onde o impacto e a abrasão costumam ser maiores. Um problema localizado nessa área pode afetar todo o deck porque o material chega à superfície restante já mal distribuído.
A seleção da abertura deve corresponder ao corte necessário, e não apenas ao tamanho nominal do produto. A abertura necessária pode variar conforme o formato das partículas, a umidade, a precisão de separação desejada e se o material é peneirado a seco ou a úmido. Substituir uma tela desgastada pela mesma especificação pode não resolver um problema recorrente caso o tipo de abertura original seja inadequado para a alimentação.
Uma ordem prática de ajuste evita paradas desnecessárias
Quando a qualidade da produção diminui, utilize uma sequência que separe problemas de processo de problemas mecânicos. Comece com um breve período de observação enquanto a peneira opera sob carga normal. Observe onde o material entra, como se distribui, se estratifica e onde sai do deck. Em seguida, faça apenas uma alteração controlada por vez.
- Verifique a consistência da alimentação, a operação do alimentador e se a camada está muito espessa.
- Inspecione cegamento relacionado à umidade, cravamento, acúmulo de argila ou drenagem deficiente.
- Confirme que o material está distribuído por toda a largura do deck.
- Examine a tela, as vedações, os trilhos de suporte e os fixadores durante uma parada segura.
- Verifique o comportamento da vibração, a condição das molas e a sincronização do acionamento em relação aos requisitos do equipamento.
- Revise o ângulo do deck e o tempo de residência somente depois que as condições de alimentação e da tela forem compreendidas.
Essa ordem evita um erro frequente: aumentar a vibração para compensar um deck sobrecarregado ou cegado. Essa resposta pode fazer a peneira parecer mais ativa, ao mesmo tempo em que piora o desgaste da tela, a contaminação do produto ou o carregamento estrutural. Quando as variáveis operacionais estão estáveis, a Peneira Vibratória pode separar o material com maior consistência, e as mudanças na qualidade da alimentação tornam-se mais fáceis de identificar antes de afetarem toda a linha de produção.
Deixe uma mensagem
Se tiver interesse nos nossos produtos e quiser saber mais detalhes, deixe uma mensagem aqui. Responderemos o mais breve possível.